
Hvad er passiveringsprocessen?
Oct 07, 2024
Læg en besked
Ⅰ Introduktion til passivering
Passivering er en vital proces, der primært bruges til behandling af rustfrit stål og andre metaller for at forbedre deres korrosionsbestandighed. Det involverer fjernelse af frit jern fra metallets overflade, som, hvis det ikke behandles, kan reagere med miljøet og forårsage rust. Ved passivering dannes et beskyttende oxidlag på overfladen, som afskærmer det underliggende metal mod ætsende elementer.
Historisk set har passivering udviklet sig sideløbende med fremskridt inden for metalbearbejdning og er blevet et væsentligt skridt i industrier, der kræver høj holdbarhed og modstandsdygtighed over for miljøfaktorer, såsom rumfart, medicin og bilindustrien.

▲ Komponenter i rustfrit stål, der undergår passivering i industrielle omgivelser
Ⅱ Videnskaben bag passivering
I sin kerne er passivering en kemisk proces, der omdanner metallets overflade. Processen involverer påføring af en syreopløsning, almindeligvis salpetersyre eller citronsyre, som opløser det frie jern og andre forurenende stoffer fra overfladen. Denne behandling renser ikke kun overfladen, men fremmer også dannelsen af et tyndt, men alligevel robust, oxidlag.
Dette lag er overvejende chromoxid i tilfælde af rustfrit stål, som naturligt modstår korrosion. Videnskaben bag passivering er afhængig af metallets evne til selvhelbredelse; hvis oxidlaget er ridset, kan det ændre sig i nærvær af ilt, hvilket kontinuerligt beskytter metallet nedenunder.

▲ Kemisk passiveringsproces på mikroskopisk niveau, der viser dannelsen af et beskyttende oxidlag
Metallurgisk afhænger passiveringens succes af faktorer som metallets sammensætning, overfladetilstand og det specifikke miljø, det vil blive udsat for. Tilstedeværelsen af elementer som krom, nikkel og molybdæn i rustfrit stål øger dets evne til at danne et passivt lag, hvilket gør disse legeringer særligt velegnede til passivering.
Ⅲ Passivationsprocessen
Passiveringsprocessen involverer flere kritiske trin for at sikre, at metallet er korrekt behandlet:
- Rensning:Metaloverfladen skal være fri for olier, fedtstoffer og andre forurenende stoffer før passivering. Dette kan involvere affedtning, ultralydsrensning eller andre forberedende metoder.
- Syrebehandling:Det rensede metal nedsænkes derefter i et syrebad, typisk ved hjælp af salpetersyre eller citronsyre. Salpetersyre er mere traditionel og effektiv på tværs af en række rustfrit stål, mens citronsyre er en sikrere og mere miljøvenlig mulighed, der vokser i popularitet.
- Skylning:Efter syrebehandlingen skylles metallet grundigt med deioniseret vand for at fjerne eventuelle resterende syre og opløste forureninger.
- Tørring:Til sidst tørres metallet i et kontrolleret miljø for at forhindre genkontaminering. Dette trin er afgørende for at bevare integriteten af den passiverede overflade.

▲ Trin i passiveringsprocessen, herunder rengøring, syrebehandling, skylningng og tørring
Overfladeforberedelse er nøglen til at sikre, at passiveringsprocessen fungerer effektivt. Eventuelle resterende forurenende stoffer på overfladen kan forstyrre dannelsen af oxidlaget, hvilket fører til ufuldstændig beskyttelse.
Ⅳ Typer af rustfrit stål og deres passiveringsbehov
Forskellige kvaliteter af rustfrit stål kræver specifikke overvejelser under passivering:
- Austenitisk rustfrit stål:Disse stål, såsom 304 og 316, er de mest almindeligt passiverede. De indeholder høje niveauer af krom og nikkel, hvilket letter dannelsen af et robust passivt lag.
- Martensitisk rustfrit stål:Disse er hårdere og stærkere, men er mindre korrosionsbestandige sammenlignet med austenitiske kvaliteter. De kræver omhyggelig passivering for at sikre, at der dannes et holdbart oxidlag.
- Ferritisk rustfrit stål:Disse har lavere chromindhold og mangler nikkel, hvilket gør dem mere udfordrende at passivere. Særlig opmærksomhed er nødvendig under processen for at sikre effektiv passivering.
- Duplex rustfrit stål:Ved at kombinere karakteristika af både austenitisk og ferritisk rustfrit stål kræver dupleksstål en skræddersyet tilgang til passivering på grund af deres blandede mikrostruktur.

▲ Prøver af rustfrit stål før og efter passivering
Hver af disse typer af rustfrit stål kan kræve forskellige syrekoncentrationer, temperaturer og procestider for at opnå optimal passivering.
Ⅴ Passiveringsstandarder og specifikationer
For at sikre ensartet og effektiv passivering er der etableret adskillige industristandarder:
- ASTM A967: Dette er en af de mest anerkendte standarder for passivering af rustfrit stål, der beskriver de procedurer og test, der kræves for vellykket passivering.
- ASTM A380:Denne standard dækker rengøring, afkalkning og passivering af rustfrit ståldele og giver detaljerede retningslinjer for processerne.
- AMS 2700:Denne rumfartsstandard specificerer kravene til passivering af korrosionsbestandige stål, med en stærk vægt på højkvalitetsresultater, der er nødvendige for rumfartskomponenter.
Overholdelse af disse standarder er afgørende for producenter, især i regulerede industrier som luftfart og fremstilling af medicinsk udstyr, hvor produktets ydeevne og sikkerhed er altafgørende.
Ⅵ Passivering vs. elektropolering
Passivering og elektropolering sammenlignes ofte, fordi begge processer forbedrer rustfrit ståls korrosionsbestandighed, men de opnår dette på forskellige måder:
- Passivering:Fokuserer på kemisk fjernelse af overfladejern og dannelsen af et beskyttende oxidlag. Det er en enklere, mere omkostningseffektiv proces, velegnet til de fleste generelle applikationer.
- Elektropolering:Indebærer fjernelse af et tyndt lag metal fra overfladen gennem en elektrokemisk proces, som ikke kun forbedrer korrosionsbestandigheden, men også forbedrer overfladefinishen ved at udjævne mikroskopisk ruhed.

▲ Sammenligning mellem passiverings- og elektropoleringsprocesser
Hvornår man skal vælge hver proces afhænger af applikationen. Elektropolering foretrækkes ofte i industrier, hvor en overfladefinish af høj kvalitet er kritisk, såsom i medicinsk udstyr og udstyr til fødevareforarbejdning. Passivering er mere almindeligt anvendt til generel korrosionsbeskyttelse i mindre visuelt krævende applikationer.
Ⅶ Validering og test af passiverede dele
Test er afgørende for at bekræfte, at passiveringsprocessen har været vellykket. Almindelige testmetoder omfatter:
- Saltspraytest:Udsætter den passiverede del for et saltholdigt miljø for at evaluere dens korrosionsbestandighed over tid.
- Test af høj luftfugtighed:Udsætter delen for betingelser med høj luftfugtighed for at simulere miljøeksponering i den virkelige verden.
- Vandnedsænkningstest:Delen nedsænkes i vand i en bestemt periode, og dens modstand mod rust observeres.

▲ Saltspraytestkammer, der bruges til at teste korrosionsbestandigheden af passiverede dele
Ud over disse er styrkeverifikation vigtig for visse applikationer, hvilket sikrer, at metallet bevarer sin strukturelle integritet efter passivering. Dette er især kritisk i industrier, hvor metallets mekaniske ydeevne er lige så vigtig som dets korrosionsbestandighed.
Ⅷ Almindelige faldgruber i passivering
Mens passivering er en forholdsvis ligetil proces, kan der opstå flere almindelige problemer:
- Ufuldstændig rengøring:Hvis overfladen ikke er ordentligt rengjort før passivering, kan forurening forblive, hvilket fører til ufuldstændig eller ujævn passivering.
- Forkert syrekoncentration: Brug af den forkerte koncentration af syre kan enten underpassivere (efterlade noget jern) eller overætse overfladen, hvilket beskadiger materialet.
- Utilstrækkelig skylning:Manglende skylning af delen efter syrebehandling kan efterlade rester, der kan føre til korrosion.

▲ Eksempel på ufuldstændig passivering med områder med rustdannelse
For at undgå disse faldgruber er omhyggelig kontrol af procesparametrene og grundig inspektion af delene før og efter passivering nødvendig.
Ⅸ Håndtering og vedligeholdelse af passiverede dele
Selv efter vellykket passivering skal delene håndteres og opbevares korrekt for at bevare deres korrosionsbestandighed:
- Korrekt håndtering:Brug ikke-slibende værktøj og brug handsker for at forhindre kontaminering af den passiverede overflade.
- Kontrolleret lagermiljø:Opbevar passiverede dele i et tørt, rent miljø for at undgå eksponering for fugt, støv eller andre forurenende stoffer.
- Regelmæssig vedligeholdelse:Periodiske inspektioner og rengøring af passiverede dele kan være påkrævet for at sikre langsigtet beskyttelse, især i barske miljøer.
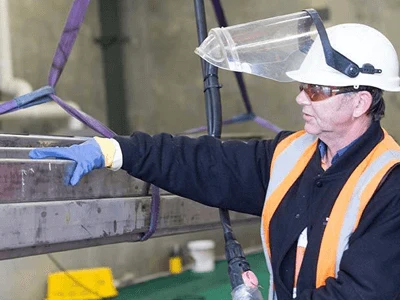
▲ Korrekt håndtering og opbevaring af passiverede rustfri stålkomponenter
Ⅹ Anvendelser af passivering
Passivering bruges på tværs af en række industrier på grund af dens evne til at forbedre holdbarheden og levetiden af metalkomponenter:
- Medicinsk udstyr:Sikrer, at kirurgiske instrumenter og implantater er modstandsdygtige over for korrosion, hvilket er afgørende for patientsikkerheden.
- Luftfart:Beskytter flykomponenter mod de barske miljøer, de udsættes for, herunder varierende temperaturer og fugtniveauer.
- Fødevareforarbejdning:Bevarer renheden og korrosionsbestandigheden af udstyr, der kommer i kontakt med fødevarer, og forhindrer kontaminering.

▲ Passiveret medicinsk udstyr og rumfartskomponenter
I hver af disse industrier er passivering ikke kun en beskyttelsesforanstaltning, men en nødvendighed for at opfylde strenge lovkrav.
Ⅺ Fremtidige tendenser inden for passivering
Fremtiden for passivering vil sandsynligvis se fremskridt drevet af behovet for mere bæredygtige og effektive processer:
- Nye teknologier:Der forskes i nye metoder til passivering, herunder plasmabaserede teknikker og laserbehandlinger, som kunne tilbyde mere præcise og miljøvenlige alternativer til traditionel kemisk passivering.
- Bæredygtighedsovervejelser:Efterhånden som industrier bevæger sig mod grønnere praksis, bliver brugen af citronsyre frem for salpetersyre mere almindelig på grund af dens lavere miljøpåvirkning. Derudover udvikles lukkede systemer til syrebade for at minimere spild.
Ⅻ Konklusion

▲ Passiverede overflader i rustfrit stål med fokus på deres forbedrede holdbarhed og levetid
Passivering er fortsat en hjørnestensproces i behandlingen af rustfrit stål og andre metaller, hvilket sikrer deres holdbarhed og modstandsdygtighed over for korrosion i forskellige applikationer. Ved at forstå videnskaben bag passivering, følge de korrekte processer og overholde industristandarder, kan producenterne forlænge levetiden og pålideligheden af deres produkter betydeligt. Efterhånden som teknologierne udvikler sig, vil passivering fortsætte med at udvikle sig og tilbyde endnu større beskyttelse og bæredygtighed i de kommende år.