


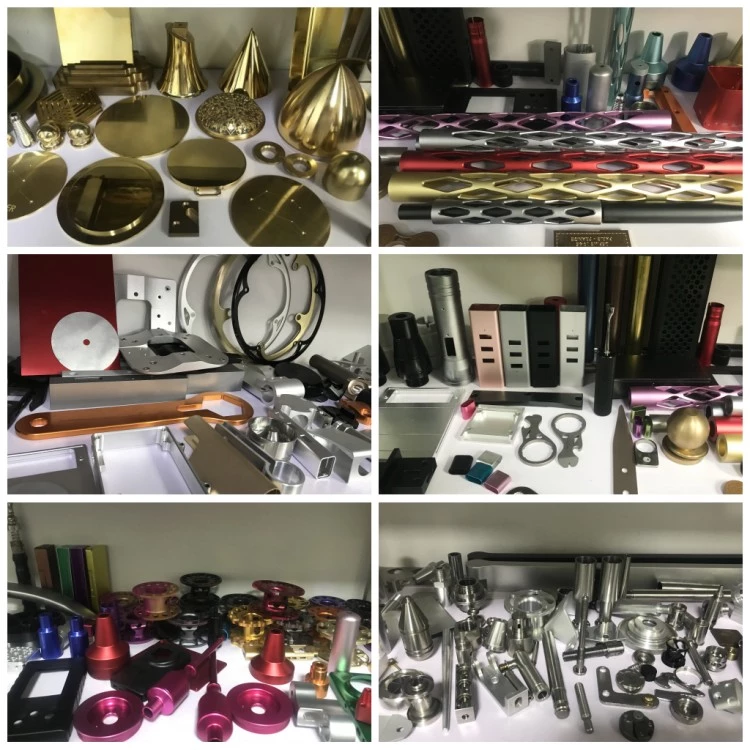
OEM Drejedele af høj præcision Messing Metal Rygerørsdele
Specifikationer: tilpasses efter kravene i tegninger og prøver
Introduktion: Professionel hardware tilbehør fabrik fabrik
Beskrivelse
Tekniske parametre
Produkt beskrivelse
| produktnavn | Cnc dele |
| Materiale | teflon, Nylon, POM, aluminium, kobber, messing, rustfrit stål, stål, jern, legering, kobber osv. |
| Overfladebehandling | hærdning, karburering, højfrekvens, affedtning, Polsk, anodize, sandblæsning, pulverbelægning, vakuumplader, nikkel, Zink, Chorme, tin, sølvbelægning osv. |
| Bearbejdningsudstyr | CNC fræsning& drejemaskine, generel fræsning& drejemaskine, slibemaskine, EDM, drejebænk maskine |
| Kvalitetskontrol | ISO / TS16949: 2002 og ISO14001: 2004-system |
| Tolerance | 0.01mm |
| pakning | Indvendig plastikpose; Yderside-Standard kartonboks. |
| Standard | DIN, JIS, ASTM, AISI, BS, GB |
1.ODM& OEM-service er alle velkomne
2.Praktisk software:Solidworks, Pro / Engineer, Auto CAD, PDF, JPG
3. Mindre ordrer accepterer
4. Rimelig og konkurrencedygtigprisi henhold til dine tegninger
Vores fordel:
1.Konkurrencedygtig pris.
2. Fortsættelsesservice og support.
3.Diversificerede rige erfarne faglærte arbejdere.
4.Custom R& D programkoordinering.
5.Anvendelsesekspertise.
6.Kvalitet, pålidelighed og lang produktlevetid.
7. Ældre, perfekte og fremragende, men enkle design.
Kvalitetskontrol:
1) Techniciansself-checkinproduction
2) Engineerspotcheckinproduction
3) QCinspectsaftermassproductionfinished
4) Internationalealternativer, hvormed spredteteknisk viden-howspotcheck forud for levering
Produkter applikationer:
Husholdningsapparater, Bildele, Industrielt udstyr, Elektrisk udstyr,mekaniske dele,
hardware dele,auto komponenter,Computer elektronik,Elektroniske komponenter,
Civilingeniør,Konstruktion,Marine industri,Haveprodukter,Militær industri.


Vores lager
Nogle materialer i almindelig type holder vi altid på lager
Rent og stort formehus for at holde alle kunder' forme ordnet

In-house Molds Fabrication
Vi lover at designe og fremstille alle dine forme i hus for at sikre forme kvalitet og sikkerhed.

CNC-bearbejdningsværksted
Vi har 3/4/5 akse præcisionsavancerede CNC-bearbejdningscentre.
Vi har avancerede drejebænningsmaskiner til at fremstille delene hurtigt (når materialet sættes i maskinerne, endelig kommer de perfekte produkter ud).

Emballage
1, kartonemballage
2, trækasse
3, plastikpose
4, Som dine krav

Shenzhen stolthed Industrial Co., Ltd.
E-mail:crush@pride-cnc.com
Whatsapp:+8615629044483
Fax:+86-917-3387002
Tilføje:Block D, Dianlian Science Park, Matian St., Guangming District, Shenzhen 518106, Kina
Seneste nyt
Generer værktøjsstier og rediger behandlingsparametre
CNC-bearbejdningsteknologi styres af computeren for at udføre maskinværktøjet og overføre instruktioner ved parameterisering. 1) Vælg værktøjet, og rediger behandlingsparametre. Importer reserve En fil til CAM-Pm softwaren, og kontroller, om grafen er en lukket sløjfe. Hvis konturlinjen for komponenten ikke danner en lukket sløjfe, skal den importeres til CAD- eller Rhin-software til genredigering, indtil en lukket sløjfe dannes. Værktøjet til valg af sag er opdelt i 2 trin: Trin 1, vælg en 5 mm lige kniv for at bore" inden i ret vinkel" position for hver del, behandlingsdybden er 19 mm; Trin 2, vælg 8 mm lige kniv for at behandle den indre og ydre kontur af hver del. Da værktøjets skæredybde er 19 mm, hvis kun et snit udføres, vil værktøjet støde på enorm modstand under dets fremdrift. For at reducere sandsynligheden for skæreafbrydelse udføres skæringen 2 gange, det vil sige skæredybden er 9,5 mm hver gang. Som vist i figur 5 skal du vælge behandlingsværktøjer og redigere behandlingsparametre. Skærefremføringshastigheden bedømmes i henhold til basismaterialets hårdhed. Hvis basismaterialet er hårdt, skal foderhastigheden nedsættes passende, ellers skal foderhastigheden øges. 2) Redigering og optimering af værktøjsstien Vælg bearbejdningsværktøj og bearbejdningsparametre, så bearbejdningsstien kan redigeres.
Skæreretningen følger princippet om" ydre kant mod uret, indre væg med uret" ;, som vist i figur 6. Værktøjsstien, der automatisk genereres af CAM-Pm-softwaren i henhold til bearbejdningsværktøjets retning, skal ofte optimeres til maksimere bearbejdningseffektiviteten, det vil sige for at reducere værktøjets tomgangsbane under maskindrift. Figur 7 viser behandlingssekvensen for det optimerede behandlingsværktøj: boring (ved Y) -håndtagshul (ved L) - den ydre kontur af den del, der nedbrydes for at få del 4. Behandlingssekvensen af håndtagshullet på del 1 skal følg straks boreprocessen. Dette skyldes, at når del 1 skæres fra basismaterialet, reduceres dets vakuumsugareal kraftigt for at forhindre, at håndtagshullet behandles
Populære tags: oem høj præcision drejedele messing metal rygerør dele, Kina, fabrikanter, leverandører, fabrik, engros, tilpasset, fremstillet i Kina
Et par af
NejNæste
NejSend forespørgsel
Du kan også lide


