


Anodized Round 7075 T9 Aluminium Alloy Pipe Arrow Tube Tent Bracket

Anodized Round 7075 T9 Aluminium Alloy Pipe Arrow Tube Tent Bracket

Anodized Round 7075 T9 Aluminium Alloy Pipe Arrow Tube Tent Bracket
Anodized Round 7075 T9 Aluminium Alloy Pipe Arrow Tube Tent Bracket

Anodized Round 7075 T9 Aluminium Alloy Pipe Arrow Tube Tent Bracket
Anodiseret rund 7075 T9 aluminiumslegering rørrør teltbeslag
Specifikationer: tilpasses efter kravene i tegninger og prøver
Introduktion: Professionel hardware tilbehør fabrik fabrik
Beskrivelse
Tekniske parametre
Produkt beskrivelse


HVAD DU TRENGER VED FØRSTE:
De vigtigste ting, du har brug for at bestemme, er diameteren af polerne, polens længde, polernes farve, og om polerne er aluminium, fiberglas, carbonfiber eller stål.
Hoogen Aluminium 7001 7075 T6 teltrør. De fås i mange forskellige diametre (6,0 mm, 6,9 mm, 8,5 mm, 9,0 mm, 9,5mm, 10 mm,11mm,12mm,13mm, 15mm, 16mm, 18mm, 20mm ....- udvendig diameter). overfladet tilpasset anodiseret farve. Skræddersy dine egne teltstænger. Polakker kan om nødvendigt forkortes til brugerdefinerede længder og stødes sammen.
SÅDAN FREMSTILLES ALUMINIUM Telt POLER:
Trin # 1 Læg dine poler i den rækkefølge, du vil have dem. (klip dem i den rigtige længde, hvis det er nødvendigt, ved hjælp af en hacksav eller endnu bedre en rørskærer (vi lagerfører disse for din bekvemmelighed). Bemærk: Hvis du har brug for at forkorte kulfiberstænger, skal du pole stangen med tape over det område, der skal klippes for at forhindre, at den går i stykker.
Trin # 2 Knap en af endestikkene fast på den ene frie ende af chokledningen og skub den ind i en af de hule ender af polsektionerne. Før chokledningen gennem hver polsektion.
Trin # 3 På den anden ende skal du binde den anden ende på stødledningen. Skub den anden endestik op i den anden hule ende af stangen. Test spændingen; du vil ikke have det for stramt, at når de er foldet op, vil de springe åbent. Hvis spændingen skal justeres igen, skal du knytte knuden igen. Hvis stødledningen ikke er stram nok, fjern endespidsen og bind den lidt strammere igen.

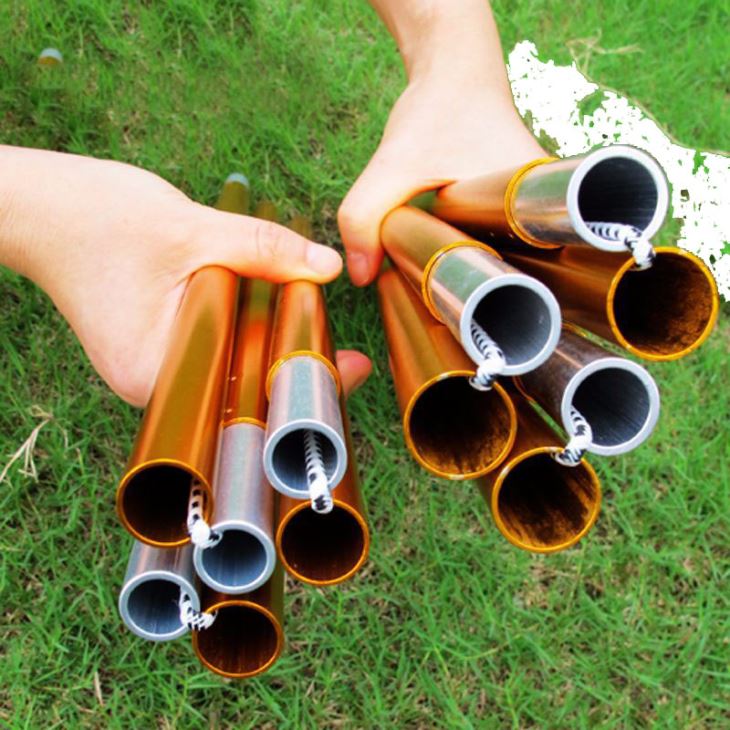
På billedet ovenfor er begge typer af teltstangsektioner: de to sektioner til højre er sektioner med en indsats. Det sidste afsnit til venstre er et afsnit uden indsats. Brug af stangen uden indsats i slutningen giver dig en hul ende på både højre side og venstre side af den lange pol for at indsætte de bundne ender.


Vores lager
Nogle materialer i almindelig type holder vi altid på lager
Rent og stort formehus for at holde alle kunder' forme ordnet

In-house Molds Fabrication
Vi lover at designe og fremstille alle dine forme i hus for at sikre forme kvalitet og sikkerhed.
Stempelværksted
Vi har næsten 70 sæt stemplemaskiner fra små til store. Den største op til 500 ton.
Formene og udstyrets kvalitet påvirker stemplingprodukternes kvalitet. Heldigvis kan vi levere alle disse af høj kvalitet.

CNC-bearbejdningsværksted
Vi har 3/4/5 akse præcisionsavancerede CNC-bearbejdningscentre.
Vi har avancerede drejebænningsmaskiner til at fremstille delene hurtigt (når materialet sættes i maskinerne, endelig kommer de perfekte produkter ud).
Sekundær operationWorkshop
Vi opretter det specielle udstyr til afgradering og opblusning af delene automatisk.
Vi har ultralydsudstyr i huset, så alle dele kan rengøres inden emballering.
Vi har i huset laserudskrivningsudstyr til at lave din tilpassede LOGO.
Vores inspektionsværksted
Vi har testmaskiner til lav og høj temperatur, saltsprøjtestamler, 3D-projektor og forskellige injektionsværktøjer.

Emballage
1, kartonemballage
2, trækasse
3, plastikpose
4, Som dine krav

Shenzhen stolthed Industrial Co., Ltd.
Tlf:+8618666663894
Whatsapp:+8615629044483
Fax:+86-917-3387002
Mob:+86-755-23699351
E-mail:crush@pride-cnc.com
Tilføje:Block D, Dianlian Science Park, Matian St., Guangming District, Shenzhen 518106, Kina
Seneste nyt
Undersøgelse af processen med kemisk zinkdypning af dele af aluminium og aluminiumslegering inden sølvbelægning
Aluminium og aluminiumslegering har fordelene ved god elektrisk ledningsevne, hurtig varmeoverførsel, lysspecifik tyngdekraft, høj specifik styrke og god trykbehandlingsydelse. De er blevet vidt brugt i moderne industri, især inden for luftfarts- og rumfartsområdet. Aluminium og aluminiumslegeringer er dog i brug. Der er mangler, som er tilbøjelige til intergranulær korrosion, lav overfladehårdhed, dårlig tangbestandighed og vanskeligheder ved svejsning, hvilket påvirker dens anvendelsesområde og levetid. Imidlertid anvendes elektroplettering til at afsætte et lag andre metaller på overfladen, og dets svagheder kan overvindes ved overflademodifikation. Da de kemiske egenskaber af aluminium- og aluminiumlegeringsmaterialer er relativt aktive og har en stærk affinitet for ilt, er dens overflade i atmosfæren. Der er altid en tynd, men tæt oxidfilm, og endda den bare metaloverflade, hvor oxidfilmen netop er blevet fjernet vil hurtigt regenerere oxidfilmen, som alvorligt påvirker vedhæftningen af det overtrukne metal til aluminiumsunderlaget1; derudover er elektrodekapaciteten af aluminium meget høj. Det negative er · 167V), det er let at danne en erstatningsbelægning med andre metalioner i opløsningen. Denne belægning er løs og ru og klæber meget dårligt til aluminiumsunderlaget, hvilket alvorligt påvirker bindekraften mellem den efterfølgende belægning og substratmetallet; derudover aluminiumlegering Koefficienten for lineær ekspansion er større end for almindelige metalbelægninger (den lineære ekspansionskoefficient for aluminiumslegering er 24 × 10 ° C, mens nikkel er 137 × 10 ° / ° C, og krom er 81 × 10 ° C). Når miljøet ændres, genereres intern stress let. Bindingen mellem overtrækket og underlaget ødelægges, især når temperaturen ændrer sig, vil der være coating revner, afskalning, falde af og andre defekter; kombineret med ustabiliteten af selve aluminiumslegeringsmaterialet i syre- og alkaliopløsningen, gør elektropletteringsprocessen De mulige reaktioner bliver meget komplicerede og gør elektropletteringsprocessen vanskelig. For at forbedre limningskraften for det elektropletterede lag på overfladen af aluminium- og aluminiumslegeringsdele for at opnå en god ydeevneovertræk er nøglen en speciel forpladerbehandling, der hovedsageligt er at fjerne den naturlige oxidfilm på overfladen af en del. Og for at forhindre, at det er re-dannet, for tiden inkluderer de elektropletteringsprocesser af aluminium og aluminiumlegering, der i vid udstrækning anvendes af overfladebehandlingsindustrien, overfladesandblæsning, nedsænkning af zink og zink-nikkellegering, elektroplettering af tyndt zinklagsbehandling, kemisk nedsænkning nikkel og kemisk Flere processer, såsom nikkelbelægning 11 Dette arbejde valgte kemisk nedsænkning af zink for at sikre, at overfladen af delen effektivt kan fjerne oxidfilmen i opløsningen af zink og aflejre zinklaget ensartet for at forhindre, at aluminiummatrixen reoxideres og gør elektrodepotentialet på aluminiumoverfladen Bevæg dig i den positive retning, så basismetallet og belægningen har en god limningskraft.
Populære tags: anodiseret rund 7075 t9 aluminiumslegering rør pil rør teltbeslag, Kina, fabrikanter, leverandører, fabrik, engros, tilpasset, fremstillet i Kina
Et par af
NejNæste
NejSend forespørgsel
Du kan også lide


